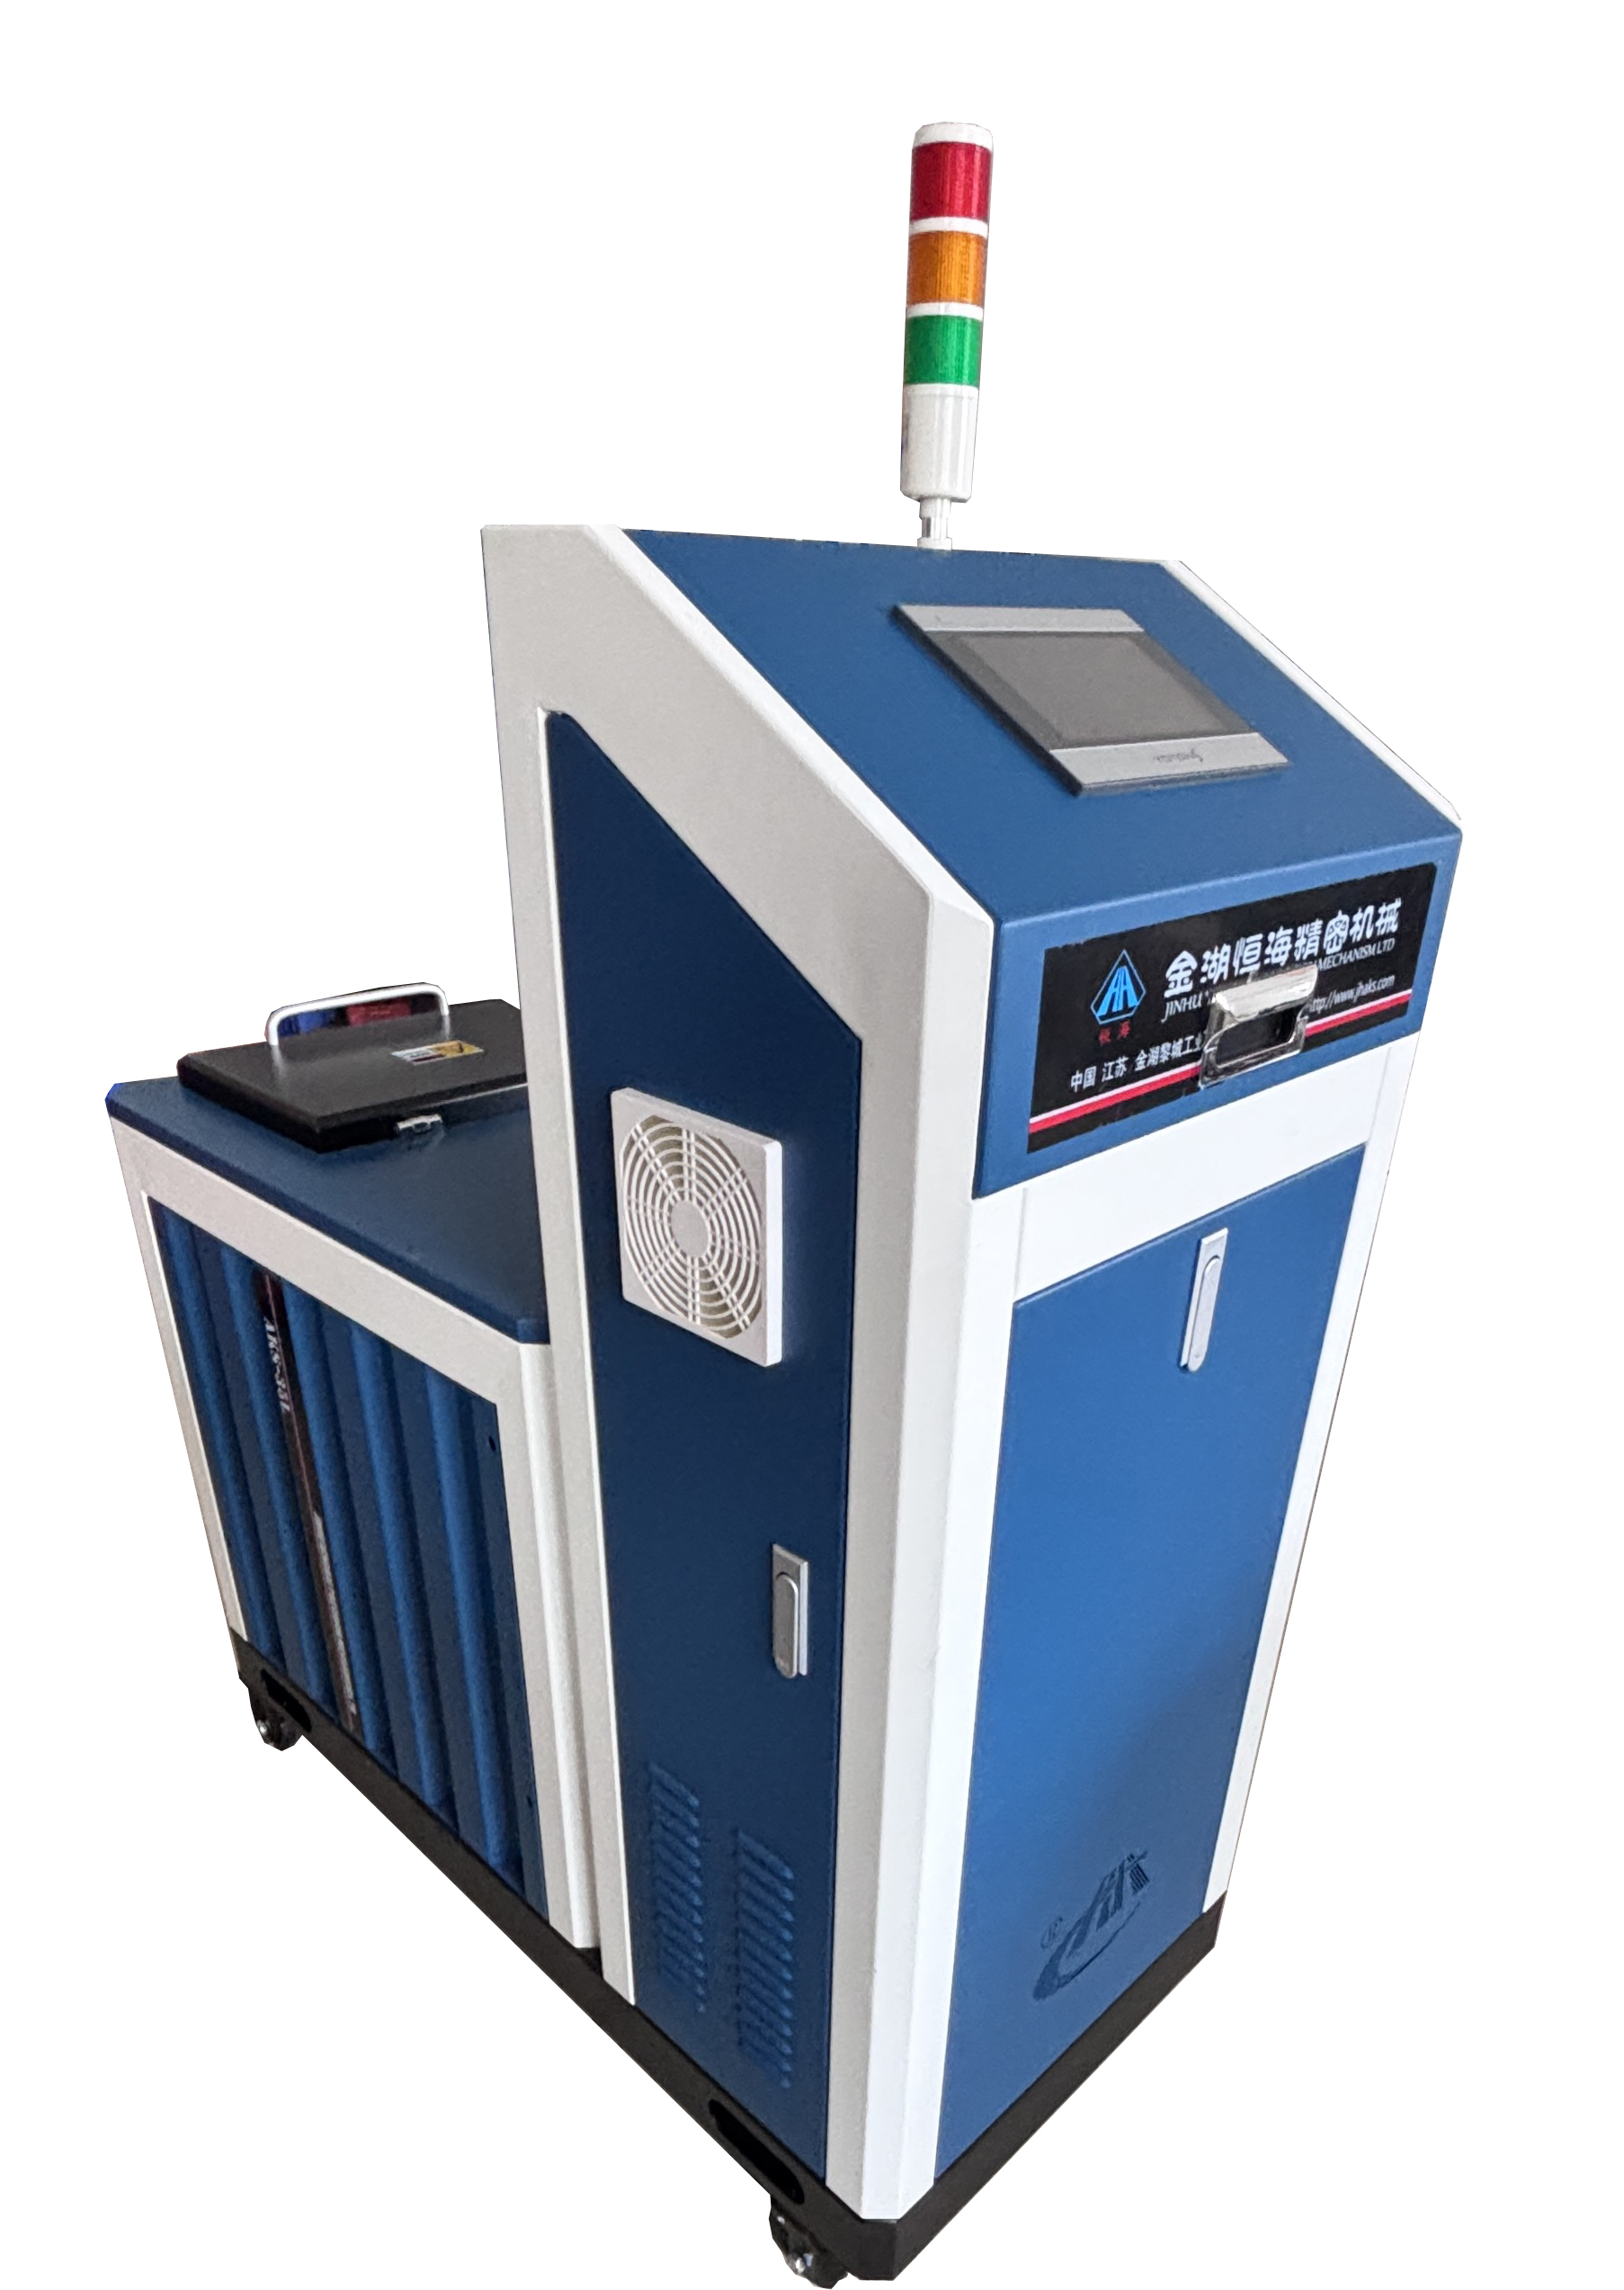
在中批量连续生产的施胶应用中,往往需要一台热熔胶机同时为多个施胶工位供胶,例如包装线上的多个喷胶点、复合机上的多把涂胶枪或装配线上的多个点胶头。中型热熔胶机(如35L熔胶容量)在熔胶能力、供胶稳定性和扩展能力之间取得了良好平衡,是多工位同时供胶的常用选择。齿轮泵作为供胶核心部件,以其流量稳定、压力波动小的特点,能够保证多个工位获得均匀一致的胶液供应。本文从齿轮泵供胶原理、多工位供胶配置、流量分配和稳定运行要点四个方面进行介绍。
 一、齿轮泵供胶的工作原理
齿轮泵是热熔胶机中最常用的供胶泵类型,由一对相互啮合的齿轮、泵体和端盖组成。主动齿轮由电机驱动旋转,从动齿轮随之转动,熔融胶液在齿轮脱开侧被吸入齿槽,随齿轮旋转带到啮合侧,在啮合处被齿槽挤出,形成连续稳定的胶液输出。齿轮泵的输出流量与齿轮转速成正比,通过调节电机转速可以精确控制供胶量。齿轮泵供胶压力稳定,流量脉动小,适合连续均匀供胶。与活塞泵相比,齿轮泵没有往复冲击,出胶更平稳,多工位同时供胶时各点流量一致性更好。
恒海热熔胶机采用精密齿轮泵,配合变频调速,能够在较宽范围内稳定调节流量。
二、多工位同时供胶的配置方式一台中型热熔胶机要同时为多个工位供胶,需要合理配置分流系统。胶液从齿轮泵输出后经过主过滤器,再通过分流块或多通接头分配到各条输胶管路,每条管路对应一个喷胶枪或点胶头。每条分支管路上设置独立的调压阀或节流阀,用于调节各工位的流量和压力。35L熔胶容量的中型机通常可以带动2到4个施胶工位,具体数量取决于每个工位的用胶量和总流量需求。供胶管路长度应尽量一致,减少压力损失差异;管路过长的分支可适当加大管径或调高压力。每个工位的喷胶枪或
喷胶枪独立控制开关,由各自的电磁阀和气路驱动,互不影响。配合
三轴点胶机等自动化设备时,多个点胶头可同时工作,提高生产效率。
三、多工位流量分配与均衡多工位供胶的关键是保证各工位出胶量均匀一致。由于管路长度、喷枪阻力和高度不同,即使同一台泵供胶,各点的实际出胶量也可能存在差异。调节方法包括:首先保证主供胶压力稳定,齿轮泵出口压力波动直接影响各分支流量;其次通过各分支调压阀单独调节,使每个工位的出胶量达到工艺要求;第三定期测量各工位的实际出胶量(如定时称重),发现偏差及时调整;第四定期检查管路和喷嘴有无堵塞或磨损,堵塞会导致该工位流量下降。对于用胶量差异较大的工位,可以通过调整喷嘴孔径或分支压力来匹配。中型热熔胶机的熔胶缸容量要足够支撑多工位同时连续生产,35L容量在多数中批量应用中能够满足数小时连续供胶,补胶频率可接受。
四、稳定运行与维护要点多工位供胶系统的稳定运行需要做好以下维护。齿轮泵定期检查磨损情况,长期使用后齿轮间隙增大会导致流量下降和压力波动,磨损严重时应更换。主过滤器和分支过滤器定期清洗或更换,防止杂质造成管路或喷嘴堵塞,多工位系统中一个过滤器堵塞会影响整条支路。各分支调压阀定期检查动作是否灵活,压力调节是否准确。管路接头定期检查漏胶,多接头系统漏胶点较多,应逐一排查。电机和变频器定期检查运行状态,转速控制是否稳定。熔胶缸保持足够胶量,避免泵体吸入空气造成流量脉动。通过
热熔胶机的多区域温控,保持熔胶、管路和各枪体温度稳定,减少粘度变化对流量的影响。建立多工位流量定期校验制度,保证各施胶点质量一致。
总体而言,中型热熔胶机配合齿轮泵供胶,能够稳定地为多个施胶工位同时供胶,通过合理配置分流管路、独立调压和定期维护,可以保证各工位出胶均匀一致。35L容量的中型机在熔胶能力、供胶稳定性和投资成本之间取得了良好平衡,适合包装、复合、装配等中批量多工位连续生产场合。通过规范操作和定期维护,齿轮泵供胶系统能够长期稳定运行,为多工位施胶提供可靠保障。